
Kinh nghiệm hay
Tìm hiểu: Hàn hồ quang là gì và những thông tin cần biết
Hàn hồ quang là nhóm phương pháp hàn sử dụng nhiệt sinh ra từ hồ quang điện để làm nóng chảy kim loại tại vị trí cần liên kết. Nếu bạn đang quan tâm đến phương pháp hàn này, đừng bỏ qua bài viết chi tiết sau đây của Jasic nhé!
1. Hàn hồ quang là gì?
Hàn hồ quang là phương pháp sử dụng hồ quang điện làm nguồn nhiệt để nung chảy kim loại nền và vật liệu bổ sung nếu có. Kim loại nóng chảy tạo thành vũng hàn, sau đó nguội và đông đặc để hình thành liên kết giữa các chi tiết.
Hồ quang có thể được tạo giữa điện cực và vật hàn. Tùy công nghệ, vùng hàn được bảo vệ bằng thuốc bọc que hàn, khí bảo vệ hoặc lớp thuốc hàn nhằm hạn chế ảnh hưởng của không khí tới kim loại nóng chảy.
1.1. Hồ quang điện trong hàn là gì?
Hồ quang điện là hiện tượng phóng điện liên tục qua môi trường khí đã ion hóa giữa hai điểm có chênh lệch điện thế. Quá trình này tạo ra nhiệt lượng tập trung đủ lớn để làm nóng chảy kim loại.
Trong hàn, khả năng duy trì hồ quang ổn định ảnh hưởng trực tiếp tới độ ngấu, hình dạng đường hàn và chất lượng liên kết.
1.2. Hàn hồ quang có đồng nghĩa với hàn que không?
Không. Hàn que SMAW chỉ là một phương pháp thuộc nhóm hàn hồ quang.
Các phương pháp như:
- GMAW – MIG/MAG;
- FCAW – hàn dây lõi thuốc;
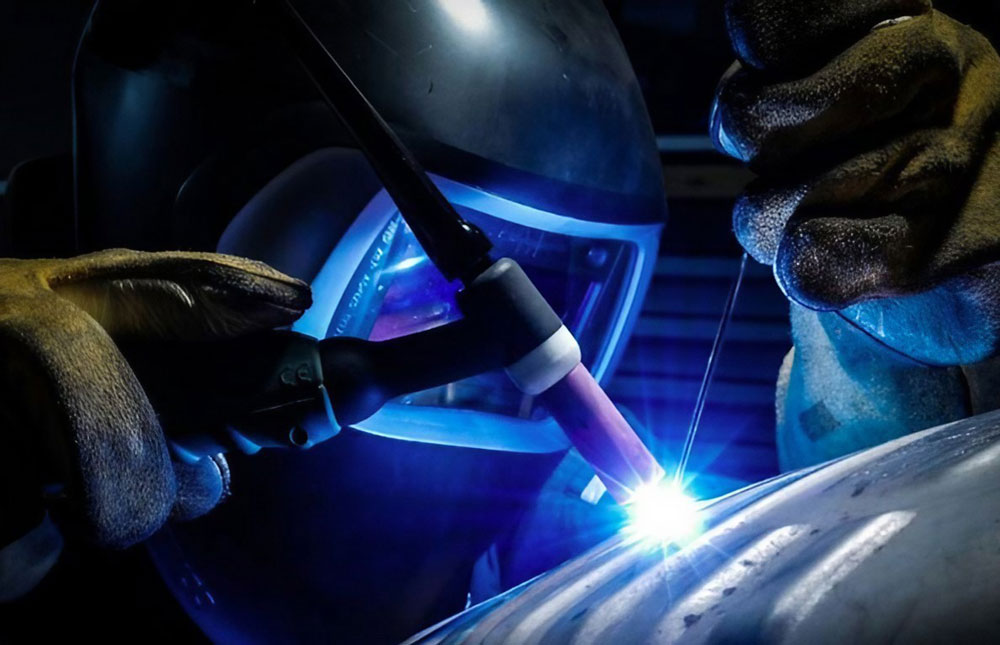
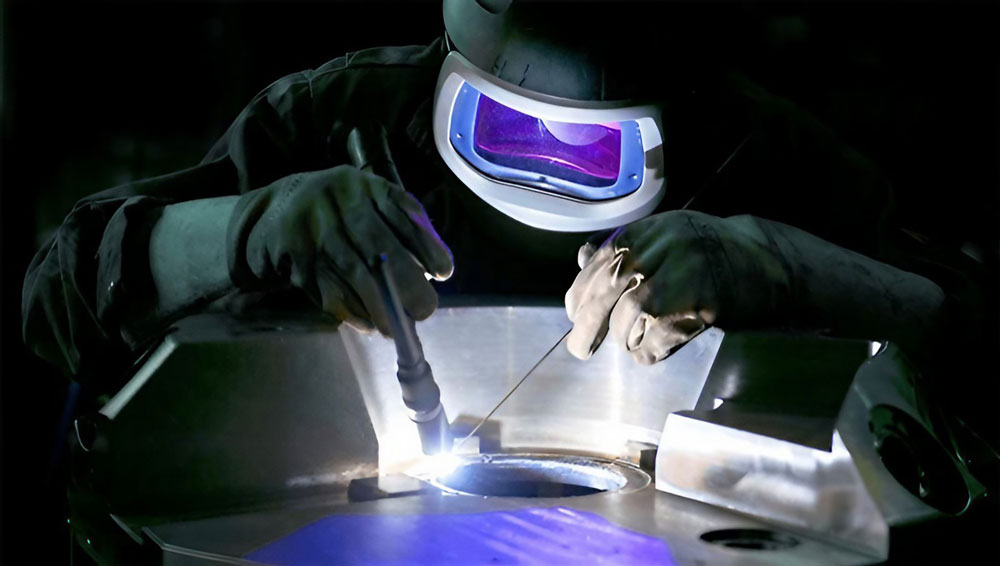
- GTAW – TIG;
- SAW – hàn hồ quang chìm;
đều sử dụng hồ quang điện làm nguồn nhiệt.
2. Mối hàn hồ quang được hình thành như thế nào?
Mối hàn hồ quang được tạo khi hồ quang sinh nhiệt làm nóng chảy mép vật hàn và vật liệu bổ sung. Vũng kim loại nóng chảy được bảo vệ khỏi môi trường, sau đó đông đặc để tạo thành mối nối có tính liên tục giữa các chi tiết.
Quá trình có thể hình dung theo 4 bước:
- Gây hồ quang giữa điện cực và vật hàn.
- Nung chảy kim loại tại khu vực liên kết.
- Bảo vệ vũng hàn bằng khí, xỉ hoặc thuốc hàn.
- Kim loại đông đặc và hình thành mối hàn.
Điểm khác nhau giữa các phương pháp chủ yếu nằm ở loại điện cực, vật liệu bù và cách bảo vệ vùng hàn.
3. Các phương pháp hàn hồ quang phổ biến hiện nay
3.1. SMAW – Hàn que
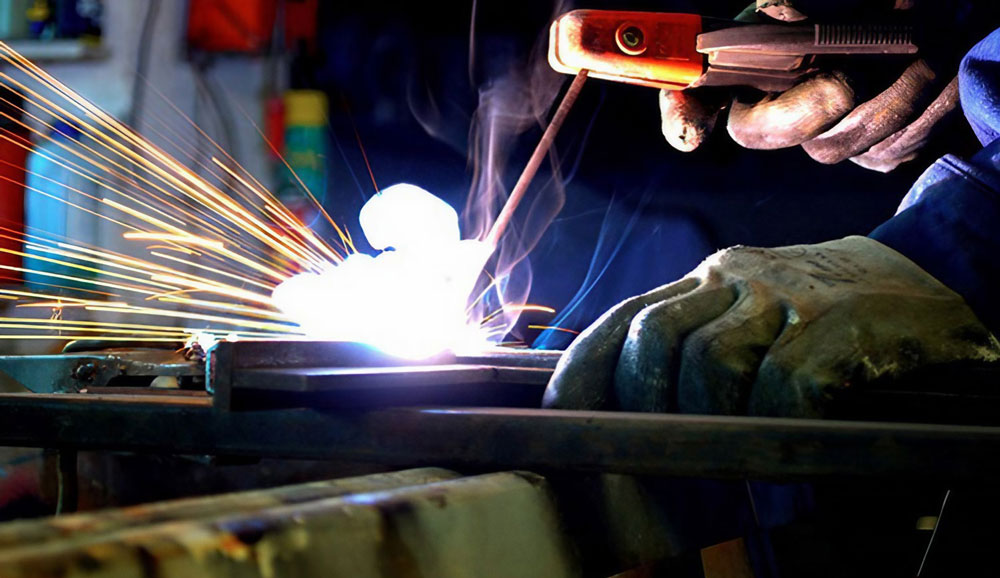
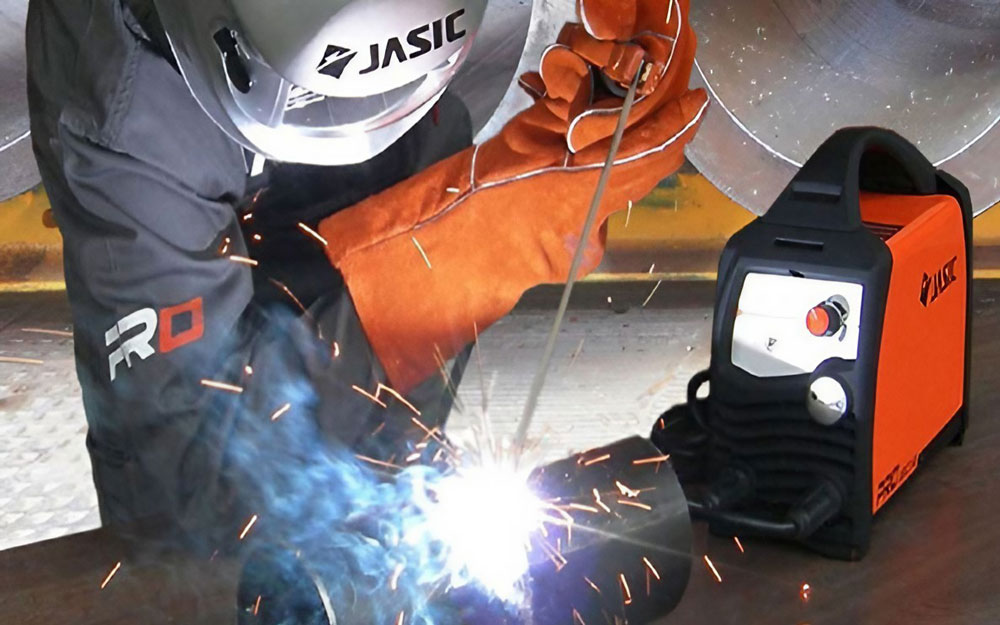
- SMAW sử dụng que hàn nóng chảy có lớp thuốc bọc. Khi hồ quang cháy, lõi que cung cấp kim loại bổ sung còn thuốc bọc tạo môi trường bảo vệ và lớp xỉ trên bề mặt mối hàn.
- Que hàn SMAW có đường kính phổ biến khoảng 1,6–6,0 mm. Phương pháp này có tính linh động rất cao, phù hợp với kết cấu thép, bình bồn, đóng tàu, sửa chữa và nhiều công việc ngoài hiện trường.
3.2. GMAW – MIG/MAG
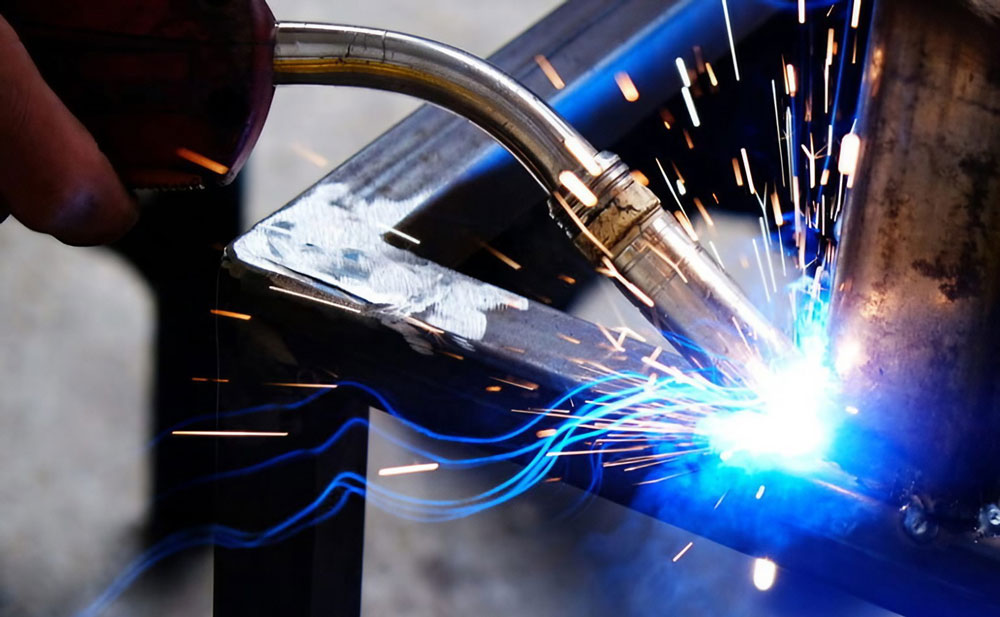
- GMAW sử dụng dây hàn trần cấp liên tục và khí bảo vệ. MIG dùng khí trơ, còn MAG sử dụng khí hoạt tính hoặc hỗn hợp khí phù hợp.
- Đường kính dây tham khảo thường khoảng 0,8–1,6 mm. GMAW có khả năng tự động hóa rất tốt, phù hợp với sản xuất cơ khí, ô tô, kết cấu thép và các dây chuyền hàn robot.
3.3. FCAW – Hàn dây lõi thuốc
- FCAW sử dụng dây hàn dạng ống có thuốc bên trong. Một số loại FCAW cần khí bảo vệ ngoài, trong khi FCAW-S có khả năng tự bảo vệ và không cần cấp khí từ bình.
- Phương pháp này chủ yếu được sử dụng cho thép và thép không gỉ. Theo bảng so sánh kỹ thuật, FCAW có năng suất đắp cao hơn GMAW và phù hợp hơn với vật liệu từ khoảng 5 mm trở lên.
3.4. GTAW – Hàn TIG
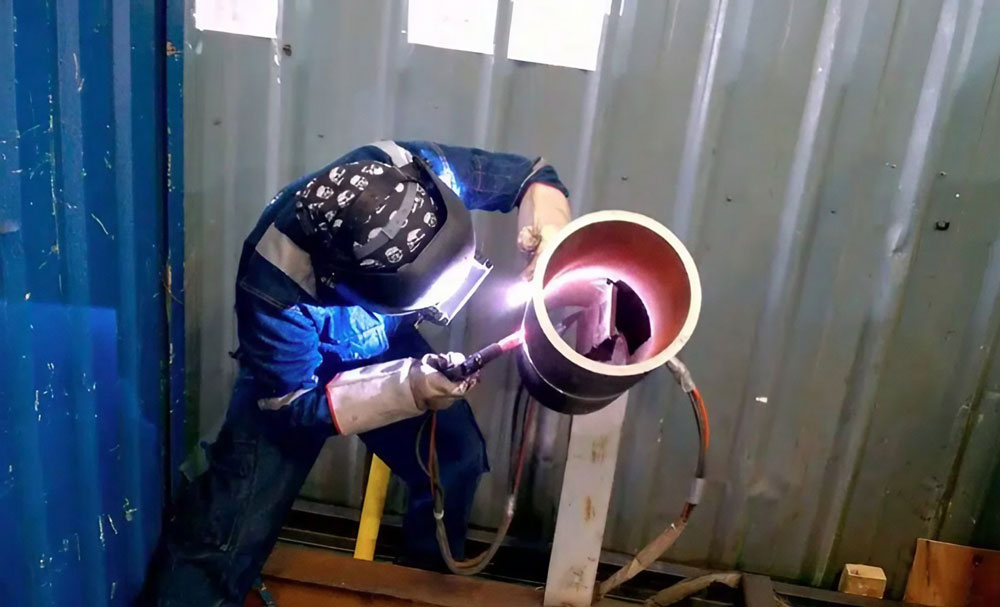
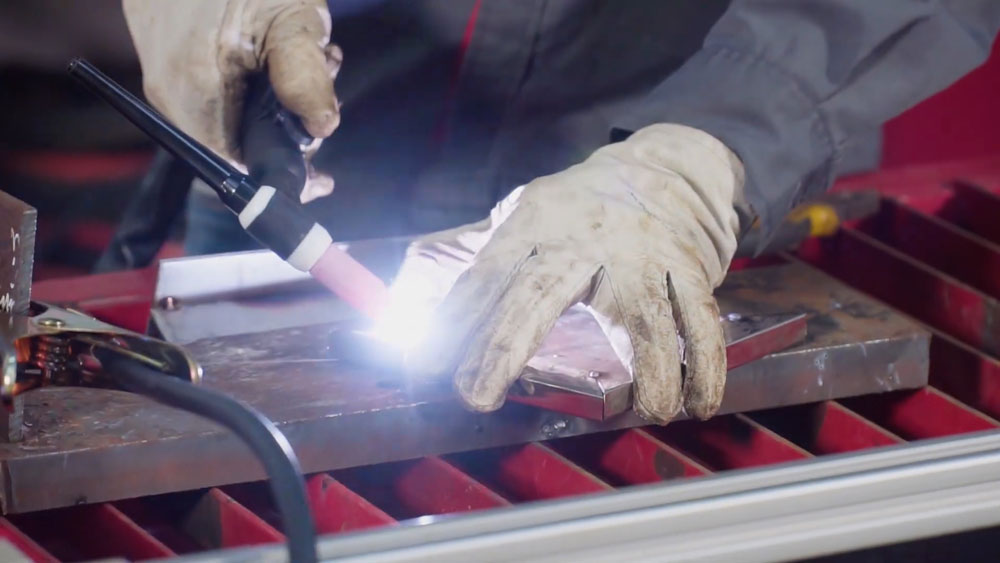
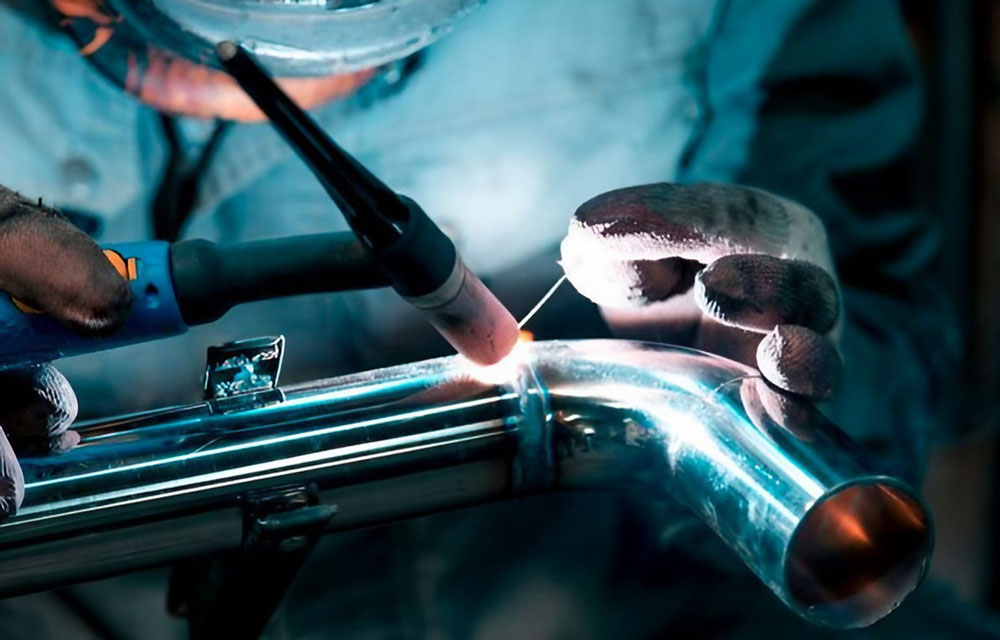
- GTAW sử dụng điện cực tungsten không nóng chảy để tạo hồ quang. Que bù có thể được bổ sung riêng hoặc không cần sử dụng tùy dạng liên kết.
- TIG sử dụng khí trơ như Argon hoặc Helium để bảo vệ vùng hàn. Phương pháp này nổi bật về khả năng kiểm soát, thẩm mỹ đường hàn và lượng công việc vệ sinh sau hàn thấp, nhưng đòi hỏi tay nghề người thợ cao.
3.5. SAW – Hàn hồ quang chìm
- SAW tạo hồ quang dưới một lớp thuốc hàn dạng hạt. Dây hàn được cấp liên tục trong khi lớp thuốc bao phủ khu vực hồ quang và bảo vệ vũng hàn.
- Hàn SAW phù hợp nhất với vật liệu từ khoảng 8 mm trở lên và có năng suất đắp từ khoảng 6 kg/giờ. Phương pháp này đặc biệt hiệu quả với đường hàn dài, kết cấu lớn, bình bồn, đóng tàu và sản xuất công nghiệp nặng.
Xem thêm: Cách lựa chọn phương pháp hàn: Hàn que, hàn TIG, hàn MIG
4. Nên chọn phương pháp hàn hồ quang nào?
Lựa chọn phương pháp hàn hồ quang cần dựa trên độ dày vật liệu, môi trường làm việc, yêu cầu mối hàn và sản lượng. SMAW ưu tiên tính linh hoạt, GMAW thích hợp sản xuất, FCAW phù hợp kết cấu, GTAW thiên về chất lượng còn SAW phù hợp vật liệu dày và đường hàn dài.
Có thể định hướng như sau:
- Sửa chữa và làm việc ngoài hiện trường: SMAW.
- Sản xuất cơ khí và tự động hóa: GMAW.
- Kết cấu thép, cần năng suất đắp cao: FCAW.
- Inox, nhôm, yêu cầu thẩm mỹ: GTAW.
- Kết cấu dày và đường hàn dài: SAW.
Không nên lựa chọn chỉ dựa trên tốc độ hàn. Một phương pháp có năng suất cao chưa chắc phù hợp với vật liệu mỏng hoặc sản phẩm có yêu cầu thẩm mỹ cao.
5. So sánh các phương pháp hàn hồ quang
|
Tiêu chí |
SMAW | GMAW | FCAW | GTAW | SAW |
|---|---|---|---|---|---|
| Tên thường gọi | Hàn que | MIG/MAG | Dây lõi thuốc | TIG | Hồ quang chìm |
| Vật liệu bù | Que 1,6–6,0 mm | Dây 0,8–1,6 mm | Dây từ 1,2 mm | Que 1,6–4 mm, có thể không dùng | Dây + thuốc hàn |
| Khí bảo vệ ngoài | Không | Có | Có hoặc không | Có | Không |
| Vật liệu dưới 3 mm | Trung bình | Tốt | Kém | Tốt | Rất khó |
| Vật liệu trên 3 mm | Trung bình | Tốt | Tốt | Trung bình | Tốt từ khoảng 8 mm |
| Khả năng tự động hóa | Thấp | Rất tốt | Trung bình | Tốt | Rất tốt |
| Năng suất đắp | Khoảng 1 kg/h | Cao | Cao hơn GMAW | Thấp | Từ khoảng 6 kg/h |
| Yêu cầu tay nghề | Cao | Trung bình | Trung bình | Rất cao | Trung bình |
| Khả năng linh động | Rất tốt | Trung bình | Trung bình | Tốt | Kém |
| Độ ngấu | Trung bình | Trung bình | Cao hơn GMAW | Trung bình | Cao |
Có thể thấy không tồn tại phương pháp tối ưu cho mọi trường hợp. Ví dụ, GTAW có lợi thế về chất lượng nhưng năng suất thấp; SAW đạt năng suất cao trên vật liệu dày nhưng lại không phù hợp với các chi tiết mỏng hoặc công việc cần di chuyển nhiều.
Tìm hiểu: Hàn FCAW, SMAW, GTAW, GMAW là gì?
6. Ưu điểm của hàn hồ quang
Một số ưu điểm chính:
- Hàn được nhiều nhóm kim loại.
- Có thể áp dụng cho vật liệu mỏng đến kết cấu dày.
- Thiết bị đa dạng từ máy hàn cầm tay đến hệ thống tự động.
- Có phương pháp phù hợp cho cả trong xưởng và ngoài hiện trường.
- GMAW, FCAW và SAW có khả năng đạt năng suất cao.
- GMAW và SAW dễ tích hợp với robot hoặc thiết bị tự động hóa.
- GTAW phù hợp khi yêu cầu cao về hình dạng và thẩm mỹ đường hàn.
7. Những hạn chế của hàn hồ quang
Các hạn chế thường gặp gồm:
- Phát sinh tia hồ quang và nhiệt mạnh.
- Có thể sinh khói và khí hàn.
- Nguy cơ bắn tóe tùy phương pháp.
- SMAW và FCAW cần xử lý xỉ sau hàn.
- GMAW và GTAW dễ bị ảnh hưởng khi khí bảo vệ gặp gió.
- Nhiệt đầu vào lớn có thể gây cong vênh.
- Chất lượng mối hàn phụ thuộc vào thông số và thao tác.
8. Ứng dụng của hàn hồ quang
Một số ứng dụng tiêu biểu:
- Kết cấu thép: SMAW, GMAW, FCAW, SAW.
- Ô tô: GMAW, FCAW và hàn robot.
- Đóng tàu: SMAW, FCAW, SAW.
- Bình bồn áp lực: nhiều phương pháp tùy quy trình.
- Nhôm và inox: GTAW hoặc GMAW phù hợp.
- Công nghiệp nặng: FCAW và SAW.
- Sửa chữa: SMAW nhờ thiết bị linh động.
- Dây chuyền tự động: GMAW và SAW có lợi thế lớn.
9. Những yếu tố ảnh hưởng đến chất lượng hàn hồ quang
9.1. Dòng điện hàn
Dòng hàn ảnh hưởng trực tiếp đến nhiệt lượng và khả năng nóng chảy kim loại. Dòng quá thấp có thể gây thiếu ngấu, trong khi dòng quá cao làm tăng nhiệt và nguy cơ cháy cạnh hoặc biến dạng.
9.2. Điện áp hồ quang
Điện áp ảnh hưởng đến chiều dài hồ quang và hình dạng đường hàn. Với GMAW và FCAW, điện áp cần được phối hợp với tốc độ cấp dây để duy trì hồ quang ổn định.
9.3. Tốc độ hàn
Tốc độ di chuyển quá nhanh có thể làm đường hàn nhỏ và thiếu ngấu. Ngược lại, di chuyển quá chậm làm tăng nhiệt đầu vào và có thể khiến vùng ảnh hưởng nhiệt rộng hơn.
9.4. Điện cực và vật liệu bù
Que hàn hoặc dây hàn phải phù hợp với vật liệu nền và yêu cầu cơ tính. Đường kính vật liệu bù cũng cần tương thích với dòng điện và chiều dày chi tiết.
9.5. Chuẩn bị vật hàn
Dầu, gỉ, hơi ẩm và lớp bẩn trên bề mặt có thể ảnh hưởng đến chất lượng mối hàn. Làm sạch và chuẩn bị mép đúng quy trình giúp giảm nguy cơ xuất hiện khuyết tật.
10. Một số lỗi thường gặp khi hàn hồ quang
| Hiện tượng | Nguyên nhân thường gặp |
|---|---|
| Rỗ khí | Bề mặt bẩn, ẩm hoặc bảo vệ vùng hàn kém |
| Ngậm xỉ | Không làm sạch xỉ hoặc thao tác chưa phù hợp |
| Thiếu ngấu | Dòng thấp, tốc độ hàn quá nhanh |
| Cháy cạnh | Dòng cao hoặc góc hàn chưa phù hợp |
| Bắn tóe nhiều | Thông số hồ quang chưa phù hợp |
| Biến dạng | Nhiệt đầu vào quá lớn |
Khi xử lý lỗi, nên thay đổi từng thông số một để xác định nguyên nhân thay vì điều chỉnh đồng thời nhiều yếu tố.
11. An toàn khi hàn hồ quang
Một số nguyên tắc cơ bản:
- Sử dụng mặt nạ hàn có cấp kính phù hợp.
- Đeo găng và quần áo chống cháy.
- Không nhìn trực tiếp vào hồ quang.
- Kiểm tra dây cáp và kẹp mass trước khi vận hành.
- Bố trí hút khói hoặc thông gió.
- Không để vật dễ cháy gần khu vực hàn.
- Dùng màn chắn để bảo vệ những người làm việc xung quanh.
12. Câu hỏi thường gặp về hàn hồ quang
12.1. Hàn hồ quang và hàn que có giống nhau không?
Không. Hàn que SMAW là một phương pháp thuộc nhóm hàn hồ quang. GMAW, FCAW, GTAW và SAW cũng đều sử dụng hồ quang điện.
12.2. Hàn MIG có phải hàn hồ quang không?
Có. MIG thuộc nhóm GMAW và sử dụng hồ quang giữa dây hàn nóng chảy và vật hàn.
12.3. TIG có phải phương pháp hàn hồ quang không?
Có. TIG hay GTAW sử dụng hồ quang giữa điện cực tungsten không nóng chảy và vật hàn.
12.4. Phương pháp nào phù hợp với vật liệu mỏng?
GMAW và GTAW có khả năng hàn vật liệu dưới 3 mm tốt hơn SMAW, FCAW và SAW.
12.5. Phương pháp hàn hồ quang nào có năng suất cao?
GMAW và FCAW có năng suất cao trong sản xuất, trong khi SAW có năng suất đắp rất cao đối với vật liệu dày và đường hàn dài. Hàn SAW có thể đạt từ khoảng 6 kg/giờ trở lên.
Hàn hồ quang là nền tảng của nhiều công nghệ hàn được sử dụng trong cơ khí hiện đại, từ SMAW và GMAW đến FCAW, GTAW và SAW. Sự khác nhau giữa các phương pháp nằm ở điện cực, vật liệu bổ sung, cách bảo vệ vùng hàn, năng suất và phạm vi ứng dụng. Với những thông tin Jasic.com,vn gửi đến trên đây, chúc bạn lựa chọn được phương pháp hàn hồ quang hiệu quả phù hợp.