Tin Tức Mới
Cách hàn TIG inox mỏng đẹp, không bị thủng hay cong vênh
- Trang chủ
- Tư vấn kỹ thuật
- Cách hàn TIG inox mỏng đẹp, không bị thủng hay cong vênh
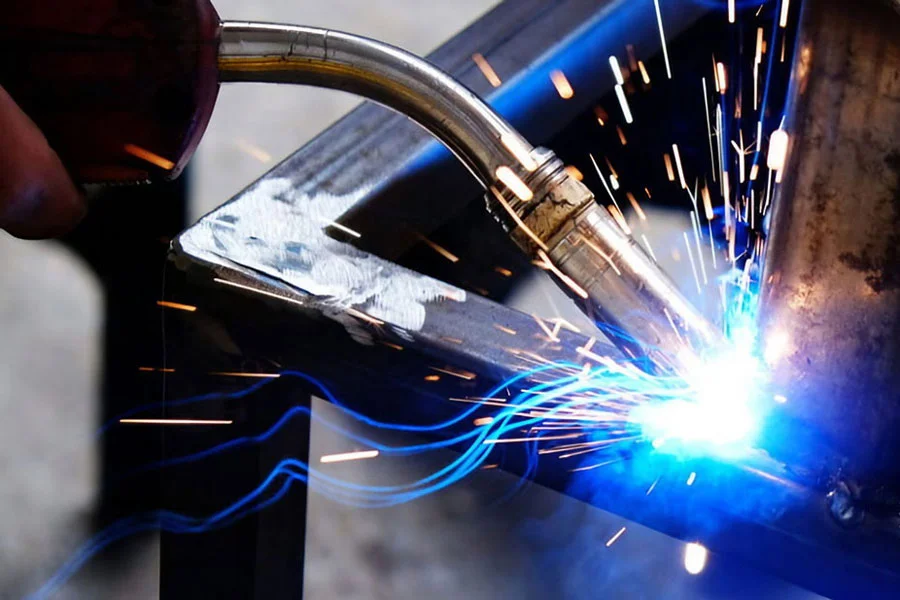
Cách hàn TIG inox mỏng là thông tin được nhiều người dùng quan tâm trong quá trình sử dụng. Cùng theo dõi bài viết sau của Weldcom để biết cách chỉnh máy, thao tác và những lưu ý trong quá trình sử dụng nhé!
1. Nguyên tắc cơ bản khi hàn TIG inox mỏng
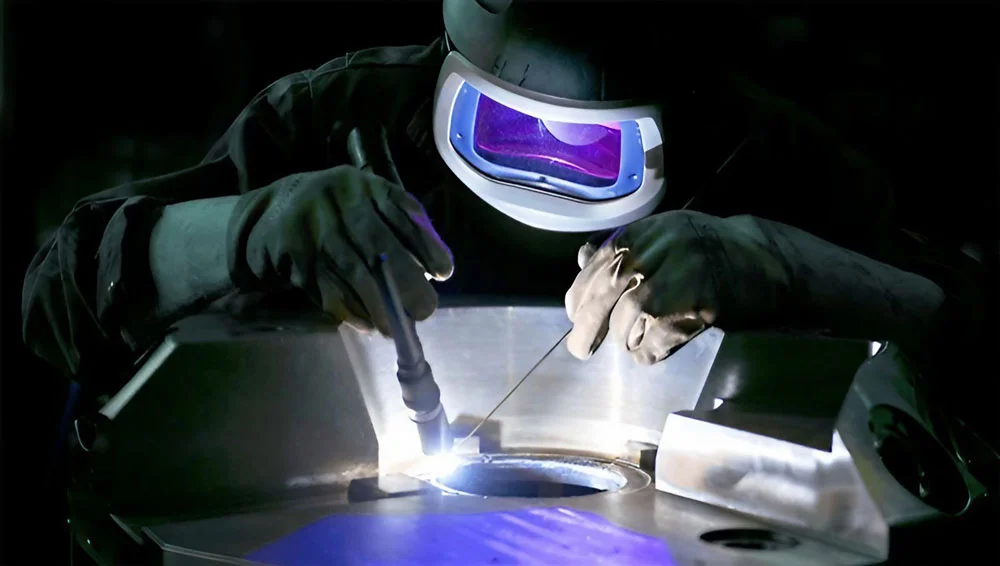
Cách hàn TIG inox mỏng hiệu quả cần kiểm soát nhiệt đầu vào, duy trì hồ quang ngắn và đảm bảo khí bảo vệ ổn định. Do inox dẫn nhiệt kém hơn thép carbon thông thường, nhiệt dễ tập trung tại vùng hàn, làm tăng nguy cơ cháy thủng, cong vênh và oxy hóa bề mặt.
Khi thực hiện cần tuân thủ những nguyên tắc sau:
- Sử dụng TIG DCEN: Đấu điện cực vonfram vào cực âm, vật hàn vào cực dương theo hướng dẫn thiết bị.
- Kiểm soát dòng hàn: Lựa chọn dòng điện phù hợp với độ dày inox và dạng liên kết.
- Giữ hồ quang ngắn: Hạn chế nhiệt lan rộng và giúp kiểm soát vũng hàn.
- Cố định phôi: Sử dụng đồ gá, hàn đính để hạn chế dịch chuyển và biến dạng.
- Đảm bảo khí bảo vệ: Duy trì Argon phù hợp trong quá trình hàn và khi kết thúc.
- Kiểm soát nhiệt tích lũy: Hạn chế dừng quá lâu tại một vị trí hoặc hàn liên tục khi phôi đã quá nóng.
2. Chuẩn bị thiết bị và vật liệu trước khi hàn
Để thực hiện cách hàn TIG inox mỏng đúng kỹ thuật, người vận hành cần chuẩn bị máy hàn TIG DC, khí Argon, điện cực vonfram và que bù phù hợp. Bề mặt inox phải sạch, các mép ghép được căn chỉnh chính xác và cố định trước khi tạo hồ quang.
2.1. Lựa chọn máy hàn TIG phù hợp
Ưu tiên máy hàn TIG DC có khả năng điều chỉnh ổn định ở dòng thấp, hỗ trợ mồi hồ quang HF và điều khiển giảm dòng khi kết thúc.
Máy có chức năng TIG xung sẽ hữu ích khi cần kiểm soát nhiệt trong quá trình hàn inox mỏng, nhưng không bắt buộc với mọi công việc.
2.2. Chuẩn bị khí Argon, điện cực và que bù
Các vật tư cần chuẩn bị gồm:
- Khí bảo vệ: Argon tinh khiết, lựa chọn lưu lượng theo kích thước chụp khí và điều kiện hàn.
- Điện cực vonfram: Loại phù hợp với TIG DC, thường cân nhắc đường kính 1,0 hoặc 1,6 mm cho công việc hàn mỏng.
- Que bù: ER308L cho các ứng dụng inox 304/304L, ER316L cho inox 316/316L khi phù hợp quy trình.
- Phụ kiện: Súng TIG, chụp khí, bộ kẹp điện cực, kẹp mass và phương tiện bảo hộ.
Xem thêm: Khí Argon hàn TIG
2.3. Làm sạch và cố định phôi inox
Trước khi hàn cần loại bỏ dầu mỡ, bụi bẩn và các tạp chất bằng dung môi, dụng cụ phù hợp. Không sử dụng bàn chải hoặc dụng cụ đã nhiễm bẩn từ thép carbon để làm sạch inox.
Sau đó, căn chỉnh mép ghép, hạn chế khe hở quá lớn và cố định bằng đồ gá hoặc mối hàn đính. Đối với tấm inox mỏng, có thể sử dụng thanh đồng đỡ nhiệt khi cấu tạo liên kết cho phép.
3. Cách chỉnh máy hàn TIG inox mỏng đúng kỹ thuật
3.1. Điều chỉnh dòng hàn theo độ dày inox
Bảng dưới đây là khoảng dòng điện khởi đầu tham khảo:
Độ dày inox | Dòng hàn tham khảo |
0,5 mm | 10 đến 25A |
0,8 mm | 20 đến 35A |
1,0 mm | 30 đến 50A |
1,5 mm | 40 đến 70A |
2,0 mm | 50 đến 90A |
3.2. Điều chỉnh lưu lượng khí Argon
Argon bảo vệ điện cực và vùng kim loại nóng chảy khỏi oxy hóa. Với nhiều cấu hình TIG thủ công trong môi trường ít gió, lưu lượng khởi đầu khoảng 5 đến 10 lít/phút có thể được cân nhắc.
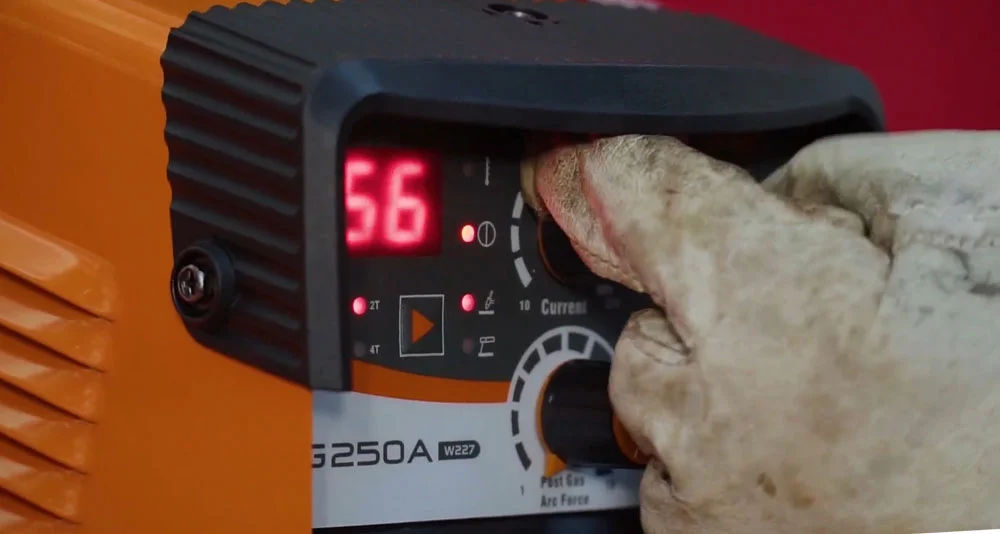
3.3. Điều chỉnh thời gian cấp khí và giảm dòng
Nếu máy hàn TIG hỗ trợ, người dùng nên kiểm tra các chức năng:
- Pre-flow: Cấp khí trước khi mồi hồ quang.
- Down Slope: Giảm dòng dần khi kết thúc hàn, hạn chế lõm cuối đường hàn.
- Post-flow: Tiếp tục cấp khí sau khi tắt hồ quang để bảo vệ vùng hàn và điện cực đang nóng.
Thời gian thiết lập phụ thuộc vào dòng hàn, cấu hình súng TIG và hướng dẫn của nhà sản xuất.
3.4. Thiết lập chế độ TIG xung nếu có
TIG xung luân phiên giữa dòng đỉnh và dòng nền, hỗ trợ điều chỉnh nhiệt đầu vào khi hàn inox mỏng.
Các thông số cần quan tâm gồm:
- Dòng điện đỉnh, cung cấp năng lượng tạo độ ngấu.
- Dòng nền, duy trì hồ quang ở mức thấp hơn.
- Tần số xung, quyết định số chu kỳ mỗi giây.
- Tỷ lệ thời gian duy trì dòng đỉnh.
Cần điều chỉnh kết hợp các thông số trên để đảm bảo đủ ngấu mà không làm tăng nhiệt tích lũy quá mức.
Tìm hiểu: Máy hàn inox mỏng nên dùng loại nào?
4. Hướng dẫn cách hàn TIG inox mỏng từng bước
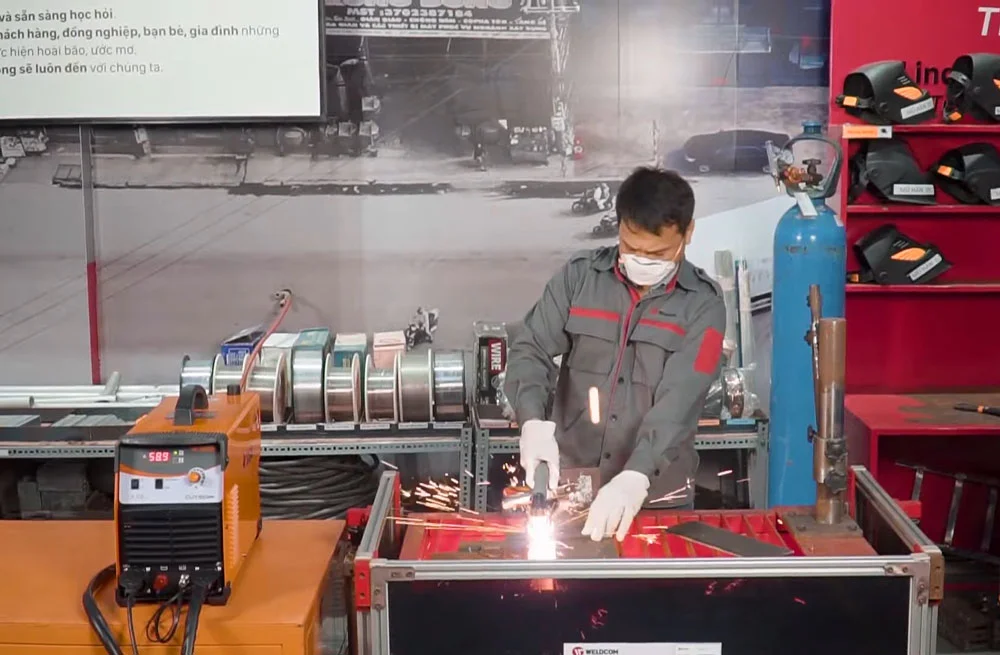
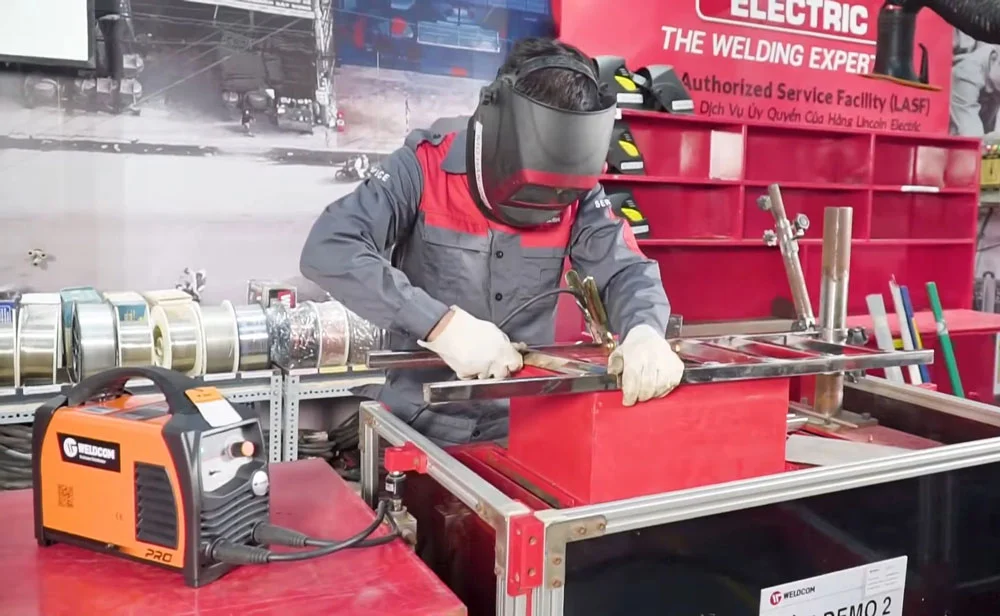
Hướng dẫn hàn TIG inox mỏng cần tập trung vào năm bước chính: gá phôi, mồi hồ quang, điều khiển vũng hàn, cấp que bù và kết thúc mối hàn. Trong đó, thao tác di chuyển mỏ hàn và kiểm soát thời gian gia nhiệt là yếu tố quan trọng để hạn chế cháy thủng.
Bước 1: Gá phôi và hàn đính cố định
Đặt hai chi tiết inox đúng vị trí, căn chỉnh mép ghép và cố định bằng đồ gá. Thực hiện các mối hàn đính phù hợp với kích thước, hình dạng phôi để hạn chế dịch chuyển khi gia nhiệt.
Với inox mỏng, cần kiểm soát khe hở ghép vì khe hở lớn làm tăng nguy cơ cháy thủng và khó tạo mối hàn đều.
Bước 2: Mồi hồ quang và tạo vũng hàn
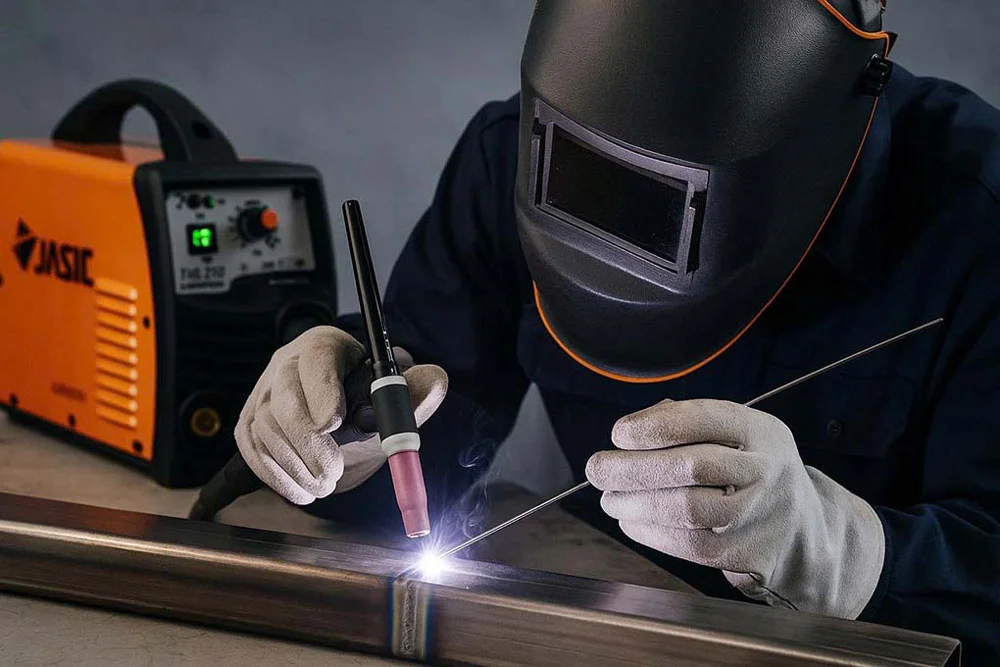
Sử dụng chế độ mồi HF nếu thiết bị hỗ trợ. Đưa điện cực đến gần bề mặt inox, tạo hồ quang ngắn và quan sát sự hình thành vũng kim loại nóng chảy.
Không để điện cực vonfram chạm trực tiếp vào vật hàn nhằm tránh nhiễm bẩn điện cực và mối hàn.
Bước 3: Di chuyển mỏ hàn và kiểm soát nhiệt
Khi vũng hàn hình thành ổn định, di chuyển mỏ theo đường liên kết với tốc độ đều. Có thể bắt đầu với góc nghiêng mỏ khoảng 10 đến 15 độ so với phương vuông góc bề mặt và điều chỉnh theo dạng liên kết.
Cần lưu ý:
- Giữ khoảng cách điện cực ngắn, ổn định và tránh chạm vũng hàn.
- Không dừng mỏ quá lâu tại một vị trí.
- Quan sát kích thước vũng hàn để điều chỉnh tốc độ.
- Giảm nhiệt tích lũy khi hàn các đoạn dài hoặc chi tiết nhỏ.
Bước 4: Cấp que bù đúng kỹ thuật
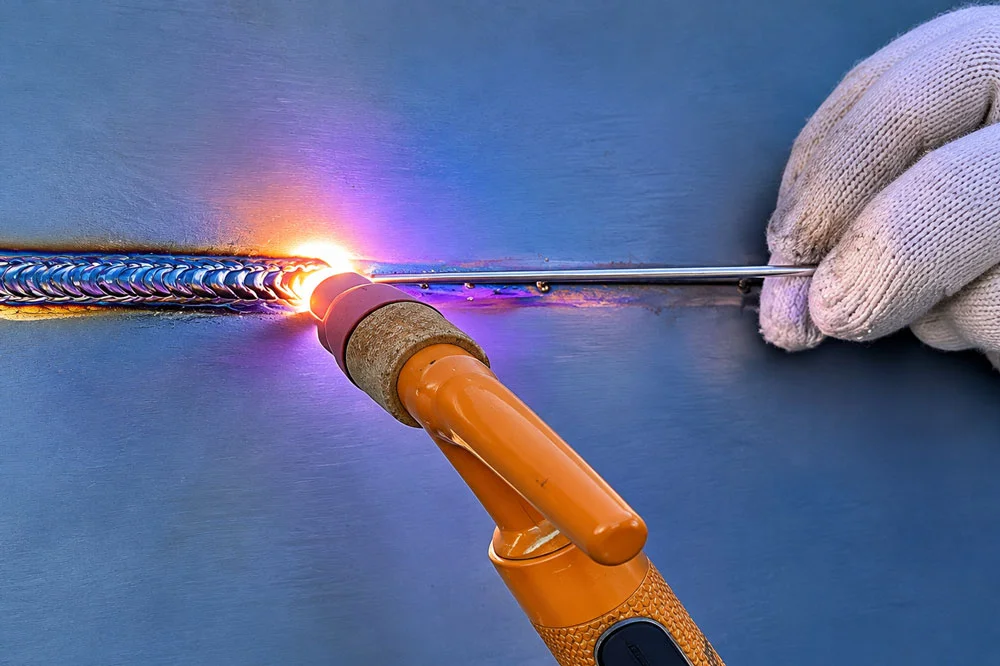
Khi sử dụng que bù, đưa đầu que vào mép trước vũng hàn, trong vùng khí bảo vệ. Phối hợp nhịp cấp que với chuyển động mỏ hàn để kim loại bù nóng chảy và hòa vào vũng hàn.
Một số lưu ý:
- Không để que bù chạm vào điện cực vonfram.
- Không đưa que bù quá xa phía trước vũng hàn khiến kim loại chưa đủ nóng để nóng chảy.
- Cấp lượng kim loại vừa đủ, tránh mối hàn quá cao hoặc vón cục.
- Giữ đầu que bù trong vùng khí bảo vệ khi còn nóng.
Trường hợp không dùng que bù: Với các chi tiết có mép ghép khít và quy trình cho phép, có thể thực hiện hàn tự chảy. Tuy nhiên, cần kiểm soát độ ngấu, khả năng lõm mối hàn và yêu cầu cơ tính của liên kết.
Bước 5: Kết thúc và kiểm tra mối hàn
Khi gần hoàn thành, giảm dòng phù hợp để hạn chế tạo hố lõm cuối đường hàn. Sau khi tắt hồ quang, giữ súng tại vị trí trong thời gian cấp khí sau hàn.
Kiểm tra bề mặt mối hàn, độ liên tục, dấu hiệu cháy thủng, thiếu ngấu hoặc oxy hóa. Với sản phẩm yêu cầu độ kín hoặc khả năng chịu lực, cần kiểm tra theo quy trình chất lượng tương ứng.
Tham khảo: Cách hàn TIG không bị đen
5. Kỹ thuật hàn TIG inox mỏng theo từng dạng liên kết
Kỹ thuật hàn TIG inox mỏng cần thay đổi theo hình dạng và vị trí liên kết. Hàn giáp mối, hàn góc và hàn ống có đặc điểm phân bố nhiệt, khe hở và khả năng tiếp cận khác nhau, vì vậy không nên áp dụng máy móc cùng một bộ thông số.
5.1. Hàn hai tấm inox mỏng giáp mối
- Đặt hai mép inox thẳng hàng, kiểm soát khe hở và hàn đính để cố định. Khi hàn, giữ hồ quang tập trung tại vị trí tiếp giáp, di chuyển đều và tránh nung nóng quá lâu.
- Đối với inox rất mỏng, có thể sử dụng thanh đồng đỡ phía sau nếu phù hợp với thiết kế liên kết.
5.2. Hàn inox mỏng dạng góc vuông
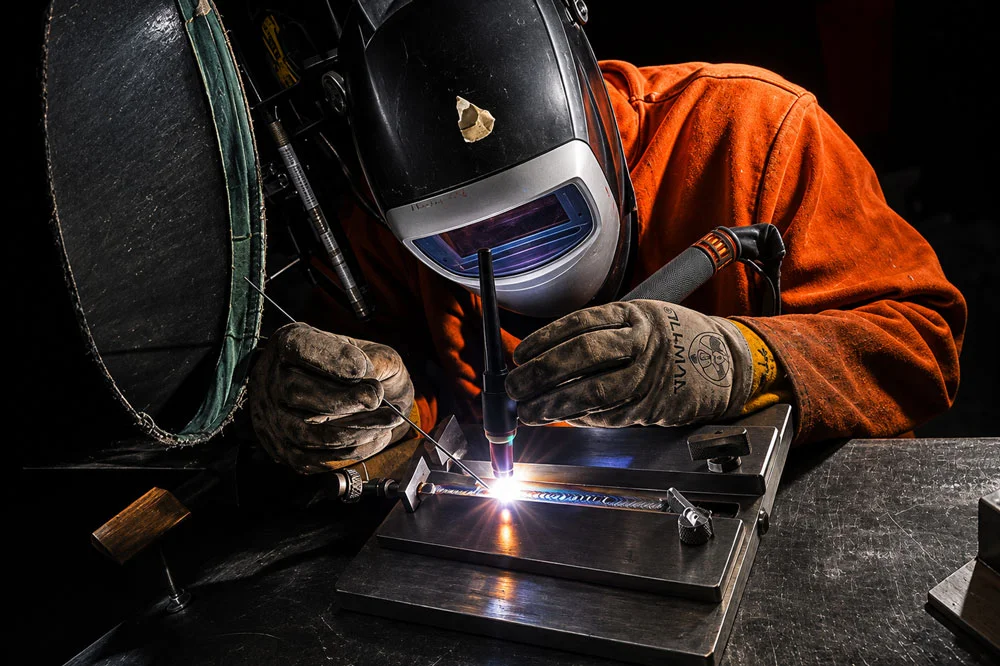
- Khi hàn góc, cần điều chỉnh hướng mỏ để nhiệt phân bố phù hợp giữa hai chi tiết. Duy trì vũng hàn nhỏ, hạn chế tập trung nhiệt quá lâu tại một cạnh.
- Với hai chi tiết có độ dày khác nhau, cần điều chỉnh hướng nhiệt và thông số để tránh cháy thủng phần mỏng.
5.3. Hàn ống inox mỏng
- Khi hàn ống inox, cần căn chỉnh đồng tâm, kiểm soát khe hở và hàn đính trước khi thực hiện đường hàn quanh chu vi.
- Đối với đường hàn yêu cầu bảo vệ mặt trong, cần sử dụng khí bảo vệ mặt sau theo quy trình. Biện pháp này đặc biệt quan trọng với hệ thống đường ống yêu cầu khả năng chống ăn mòn và chất lượng chân mối hàn.
6. Cách hàn TIG inox mỏng không bị thủng, cong vênh hay đen
Để hàn TIG inox mỏng không bị thủng, cong vênh hoặc đen mối hàn, cần kiểm soát nhiệt và đảm bảo khí bảo vệ phù hợp. Những lỗi này thường liên quan đến dòng hàn, tốc độ di chuyển, tình trạng gá phôi hoặc hiện tượng oxy hóa trong quá trình hàn.
6.1. Cách hạn chế cháy thủng inox mỏng
- Điều chỉnh dòng hàn theo độ dày và dạng liên kết.
- Giữ hồ quang ngắn, tránh gia nhiệt quá lâu.
- Kiểm soát khe hở giữa các mép ghép.
- Sử dụng tấm đồng đỡ nhiệt khi phù hợp.
- Thử hàn trên phôi mẫu trước khi gia công chính thức.
6.2. Cách hạn chế cong vênh khi hàn
- Sử dụng đồ gá và phân bố mối hàn đính hợp lý.
- Chia đường hàn thành các đoạn khi quy trình cho phép.
- Kiểm soát nhiệt tích lũy giữa các lượt hàn.
- Tránh hàn quá chậm hoặc đắp kim loại không cần thiết.
6.3. Cách hạn chế mối hàn inox bị đen
- Sử dụng Argon với lưu lượng và độ che phủ phù hợp.
- Giữ điện cực và que bù trong vùng khí bảo vệ.
- Hạn chế nhiệt đầu vào quá lớn.
- Duy trì cấp khí sau khi kết thúc hồ quang.
- Sử dụng khí bảo vệ mặt sau khi yêu cầu kỹ thuật đòi hỏi.
Màu sắc mối hàn có thể phản ánh mức độ oxy hóa bề mặt nhưng không đủ để kết luận toàn bộ chất lượng hoặc độ ngấu của liên kết. Với sản phẩm yêu cầu chống ăn mòn cao, cần kiểm soát và xử lý lớp màu nhiệt theo quy trình phù hợp.
7. Những lỗi thường gặp khi hàn TIG inox mỏng
Khi áp dụng cách hàn TIG inox mỏng, các lỗi thường gặp gồm cháy thủng, cong vênh, rỗ khí, thiếu ngấu và nhiễm bẩn điện cực. Cần xác định nguyên nhân dựa trên tình trạng thực tế của mối hàn trước khi điều chỉnh thông số hoặc kỹ thuật thao tác.
Hiện tượng | Nguyên nhân có thể gặp | Cách khắc phục |
| Cháy thủng | Nhiệt đầu vào quá cao, khe hở lớn | Điều chỉnh dòng hàn, tốc độ, khe hở |
| Cong vênh | Nhiệt tích lũy, gá phôi chưa phù hợp | Cải thiện gá phôi, kiểm soát nhiệt |
| Mối hàn bị đen | Oxy hóa, khí bảo vệ chưa phù hợp | Kiểm tra Argon, giảm nhiệt đầu vào |
| Rỗ khí | Bề mặt bẩn, khí bảo vệ không ổn định | Làm sạch phôi, kiểm tra đường khí |
| Thiếu ngấu | Nhiệt đầu vào chưa đủ, thao tác sai | Điều chỉnh dòng và tốc độ hàn |
| Que bù vón cục | Cấp que sai vị trí, vũng hàn chưa đủ nóng | Đưa que vào mép trước vũng hàn |
| Điện cực nhiễm bẩn | Chạm phôi hoặc que bù | Dừng hàn, xử lý hoặc thay điện cực |
8. Câu hỏi thường gặp về cách hàn TIG inox mỏng
8.1. Hàn TIG inox mỏng có cần que bù không?
Không bắt buộc trong mọi trường hợp. Một số liên kết có mép ghép khít có thể hàn tự chảy. Tuy nhiên, nếu cần bổ sung kim loại để đảm bảo hình dạng và chất lượng mối hàn, phải sử dụng que bù phù hợp.
8.2. Tại sao hàn TIG inox mỏng dễ bị thủng?
Inox mỏng có ít vật liệu để hấp thụ nhiệt và tản nhiệt kém hơn thép carbon thông thường. Dòng hàn quá cao, tốc độ di chuyển chậm hoặc khe hở lớn đều có thể làm tăng nguy cơ cháy thủng.
8.3. Làm thế nào để hàn inox sáng đẹp, không bị đen?
Cần kiểm soát nhiệt đầu vào, duy trì hồ quang ngắn, đảm bảo khí Argon và làm sạch vật liệu. Với đường hàn cần bảo vệ mặt trong, sử dụng khí bảo vệ mặt sau theo yêu cầu kỹ thuật.
Cách hàn TIG inox mỏng hiệu quả phụ thuộc vào việc thiết lập dòng điện phù hợp, kiểm soát nhiệt và thao tác mỏ hàn, que bù chính xác. Để hạn chế cháy thủng, cong vênh và oxy hóa, người vận hành cần chuẩn bị tốt bề mặt, đảm bảo khí bảo vệ và thử hàn trước khi gia công chính thức.
Với những chia sẻ của Jasic.com.vn trên đây, chúc bạn nắm được cách hàn TIG inox mỏng đẹp, không bị thủng hay cong vênh.
Tin Tức Liên Quan
Tìm hiểu chi tiết máy hàn laser công nghệ cao
Máy hàn laser công nghệ cao đang được ứng dụng ngày càng rộng rãi trong ngành gia công kim loại nhờ khả năng tập trung năng lượng, tạo mối hàn chính xác và hạn chế biến dạng nhiệt. Với sự phát triển ...
Tìm hiểu: Máy hàn TIG có hàn được nhôm không?
Máy hàn TIG có hàn được nhôm không ? Câu trả lời là có, nhưng cần sử dụng máy có chế độ dòng điện và cấu hình phù hợp. Trong đó, máy hàn TIG AC/DC là lựa chọn phổ biến nhờ khả năng làm sạch lớp oxit ...
Cobot JASIC – Xu hướng tự động hóa đang được nhiều nhà máy lựa chọn
Trong bối cảnh chi phí nhân công ngày càng tăng, yêu cầu về chất lượng sản phẩm ngày càng khắt khe và áp lực giao hàng liên tục gia tăng, nhiều doanh nghiệp sản xuất đang tìm kiếm một giải pháp tự ...