Tin Tức Mới
Hàn hồ quang chìm là gì? Nguyên lý, quy trình và ứng dụng
- Trang chủ
- Tư vấn kỹ thuật
- Hàn hồ quang chìm là gì? Nguyên lý, quy trình và ứng dụng
Hàn hồ quang chìm (SAW – Submerged Arc Welding) là phương pháp hàn được nhiều người dùng quan tâm hiện nay. Phương pháp này dùng dòng hàn rất lớn, có thể đến 1.000–1.250A trên máy Jasic, và cấp dây tự động. Nhờ đó, mối hàn ngấu sâu, đều và năng suất cao hơn nhiều lần so với hàn tay. Bài viết sau của Jasic sẽ giải thích nguyên lý, thiết bị, quy trình, thông số và cách chọn máy phù hợp.
1. Hàn hồ quang chìm là gì?
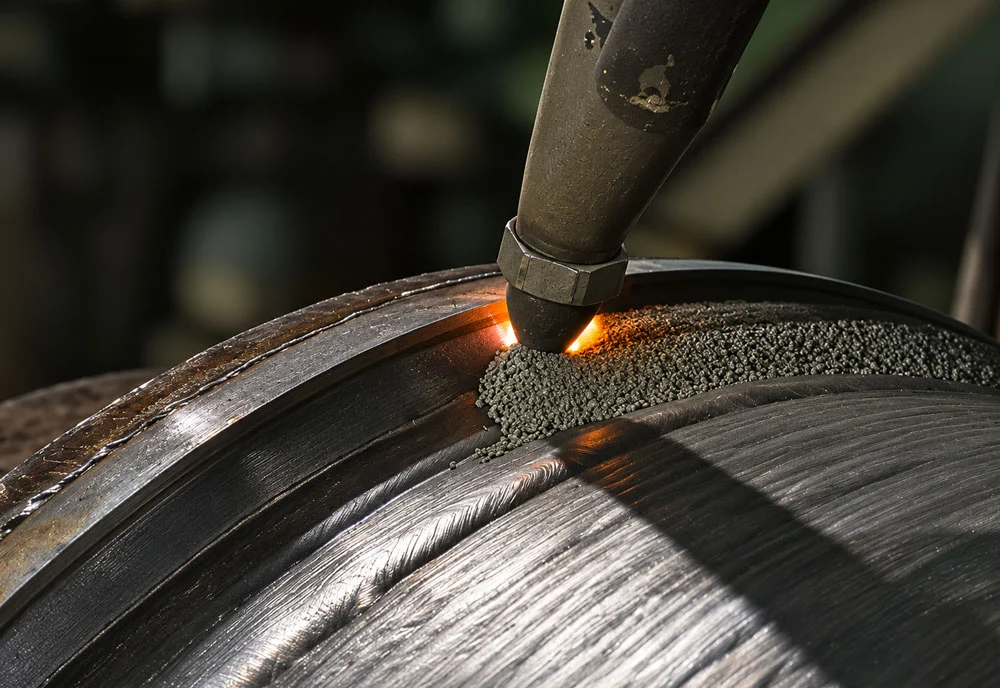
Hàn hồ quang chìm là phương pháp hàn nóng chảy, trong đó hồ quang và vũng kim loại lỏng được che phủ hoàn toàn bởi một lớp thuốc hàn dạng hạt. Vì người đứng ngoài không nhìn thấy hồ quang, phương pháp này được gọi là hàn "chìm".
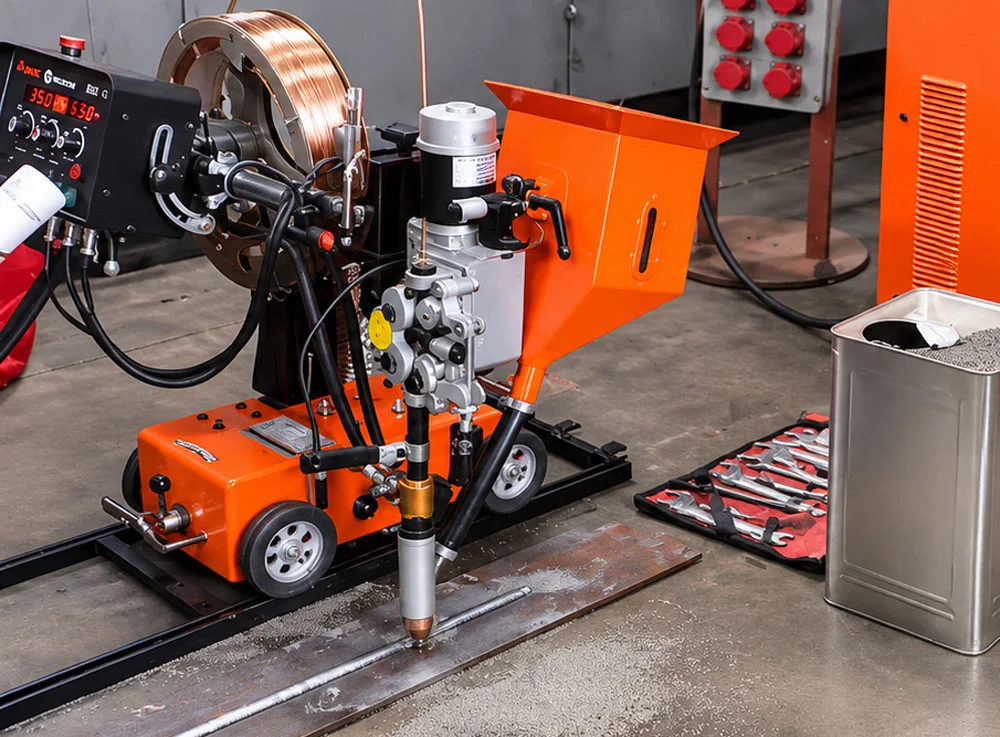
Hàn hồ quang chìm tự động và bán tự động khác nhau thế nào?
Trong hàn tự động, máy tự cấp dây và xe hàn tự di chuyển dọc đường hàn. Người vận hành chỉ cài thông số và theo dõi. Trong hàn bán tự động, máy vẫn tự cấp dây, nhưng người thợ cầm súng và dời tay theo đường hàn. Ở Việt Nam, hàn tự động bằng xe hàn (thợ hay gọi là "rùa hàn") phổ biến hơn nhiều.
2. Nguyên lý hoạt động của hàn hồ quang chìm
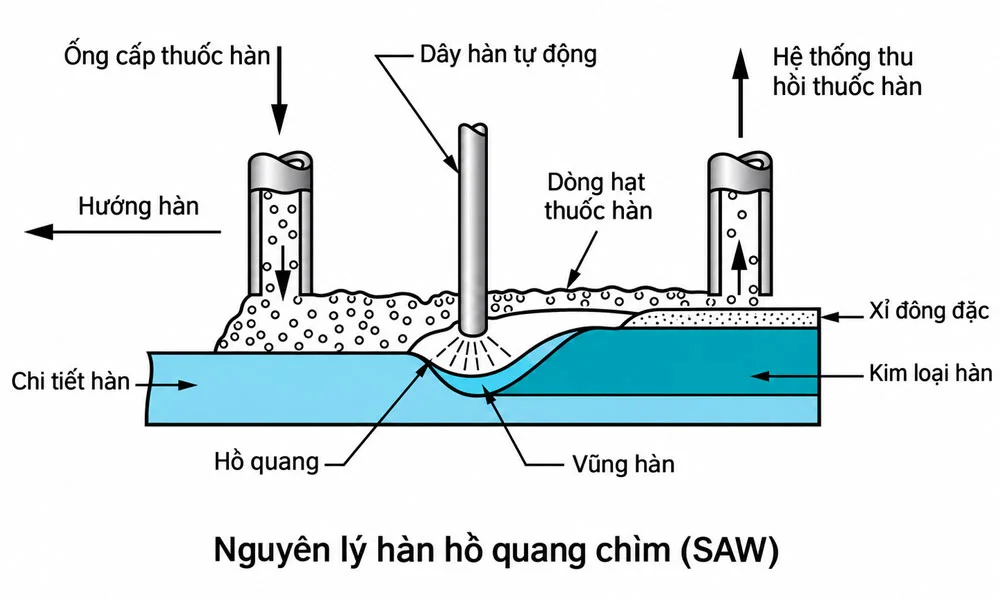
Nguồn hàn tạo hồ quang giữa đầu dây hàn và vật hàn ngay bên dưới lớp thuốc. Nhiệt của hồ quang làm nóng chảy dây hàn, mép vật hàn và một phần thuốc hàn. Phần thuốc nóng chảy nổi lên trên, tạo thành lớp xỉ bảo vệ kim loại mối hàn khỏi không khí.
Quá trình hàn diễn ra theo 4 bước liên tục:
Bước 1: Rải thuốc: Phễu chứa rải một lớp thuốc hàn lên đường hàn, phía trước đầu dây.
Bước 2: Mồi hồ quang: Dây hàn tiếp xúc với vật hàn và hồ quang hình thành bên dưới lớp thuốc.
Bước 3: Cấp dây và di chuyển: Bộ cấp dây đẩy dây xuống với tốc độ ổn định, đồng thời xe hàn chạy dọc đường hàn.
Bước 4: Đông đặc và thu hồi: Kim loại nguội thành mối hàn, xỉ đông lại và bong ra. Phần thuốc chưa chảy được hút hoặc quét lại để dùng tiếp.
3. Thiết bị và vật liệu cần cho hàn hồ quang chìm
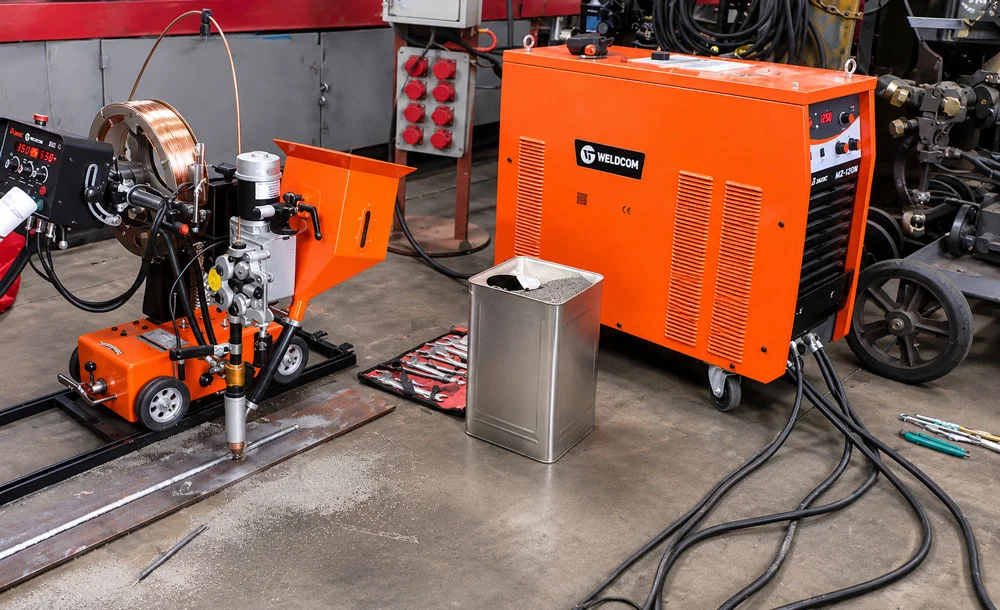
Một hệ thống hàn hồ quang chìm gồm ba phần chính: nguồn hàn, xe hàn và vật liệu hàn (dây hàn, thuốc hàn). Chọn đúng từng phần sẽ quyết định chất lượng mối hàn.
3.1. Nguồn hàn và xe hàn
- Nguồn hàn cung cấp dòng điện lớn và ổn định. Máy hàn hồ quang chìm công nghiệp thường có dòng định mức 1.000A trở lên và chu kỳ tải 100%, nghĩa là máy chạy liên tục ở dòng định mức mà không cần nghỉ.
- Xe hàn (rùa hàn) mang theo đầu hàn, bộ cấp dây, cuộn dây và phễu chứa thuốc. Xe chạy trên ray hoặc trực tiếp trên tấm thép với tốc độ cài sẵn.
- Bộ điều khiển cho phép chỉnh dòng hàn, điện áp, tốc độ cấp dây và tốc độ xe.
3.2. Dây hàn hồ quang chìm
Dây hàn hồ quang chìm là dây đặc, được cuốn thành cuộn lớn (phổ biến 25 kg). Đường kính dây thường từ 2 đến 6 mm. Dây càng to thì dòng hàn càng lớn và hàn được tấm càng dày. Người dùng cần chọn mác dây phù hợp với mác thép cần hàn, ví dụ dây cho thép cacbon thấp, thép hợp kim thấp hoặc inox.
3.3. Thuốc hàn hồ quang chìm
Thuốc hàn có ba nhiệm vụ: che chắn hồ quang, bảo vệ kim loại lỏng và bổ sung nguyên tố hợp kim cho mối hàn. Thuốc được chia thành hai loại chính:
Loại thuốc | Đặc điểm | Phù hợp với |
|---|---|---|
| Thuốc nóng chảy | Hạt thủy tinh đồng đều, ít hút ẩm, giá thấp hơn | Mối hàn thông thường, thép cacbon |
| Thuốc gốm (thiêu kết) | Bổ sung được hợp kim, xỉ dễ bong, hút ẩm nhiều hơn | Kết cấu yêu cầu cơ tính cao, hàn nhiều lớp |
Lưu ý: Thuốc hàn bị ẩm sẽ gây rỗ khí và nứt mối hàn. Vì vậy, bạn nên sấy thuốc theo hướng dẫn của nhà sản xuất trước khi dùng và bảo quản trong bao kín.
4. Ưu điểm và nhược điểm của hàn hồ quang chìm
Hàn hồ quang chìm cho năng suất và độ ngấu vượt trội, nhưng chỉ hàn được ở tư thế bằng hoặc ngang và đòi hỏi gá lắp chính xác.
Ưu điểm | Nhược điểm |
|---|---|
| Tốc độ đắp kim loại cao, hàn nhanh hơn hàn tay nhiều lần | Chỉ hàn được ở tư thế bằng hoặc hàn góc ngang, không hàn đứng hay hàn trần |
| Mối hàn ngấu sâu, đều, ít khuyết tật nhờ hàn tự động | Người vận hành không nhìn thấy vũng hàn, nên phải căn chỉnh đường hàn thật kỹ |
| Không có tia hồ quang, ít khói và ít bắn tóe | Không phù hợp với tấm mỏng dưới khoảng 5 mm |
| Thuốc chưa chảy được thu hồi và tái sử dụng | Chi phí đầu tư máy và xe hàn cao hơn máy hàn tay |
| Chất lượng ổn định, ít phụ thuộc tay nghề thợ | Mối hàn ngắn hoặc phức tạp khó áp dụng, vì mất thời gian gá đặt |
5. So sánh hàn hồ quang chìm với hàn que, MIG và TIG
Hàn hồ quang chìm phù hợp nhất khi xưởng cần hàn nhiều đường dài, thẳng trên thép dày. Với mối hàn ngắn, nhiều tư thế, hàn que hoặc MIG vẫn linh hoạt hơn.
Tiêu chí | Hồ quang chìm (SAW) | |||
|---|---|---|---|---|
| Mức tự động | Tự động | Bán tự động | Thủ công | Thủ công |
| Dòng hàn phổ biến | 300–1.250A | 100–500A | 50–400A | 10–400A |
| Độ dày phù hợp | Tấm dày | Mỏng đến dày | Mỏng đến dày | Mỏng |
| Tư thế hàn | Bằng, ngang | Mọi tư thế | Mọi tư thế | Mọi tư thế |
| Năng suất | Cao nhất | Cao | Thấp | Thấp nhất |
| Chi phí đầu tư | Cao | Trung bình | Thấp | Trung bình |
Khi xưởng bắt đầu hàn hàng loạt dầm, ống hoặc bồn và thợ MIG không theo kịp tiến độ, đó là lúc nên cân nhắc đầu tư máy hàn hồ quang chìm.
*** Số liệu trong bảng mang tính tham khảo; giá trị cụ thể phụ thuộc từng máy.
6. Ứng dụng của hàn hồ quang chìm
Hàn hồ quang chìm được dùng chủ yếu trong sản xuất công nghiệp, nơi có nhiều đường hàn dài trên thép dày.
- Kết cấu thép: Các xưởng dùng SAW để hàn bản bụng với bản cánh của dầm I, dầm H cho nhà xưởng và cầu.
- Ống thép đường kính lớn: Nhà máy hàn đường dọc và đường xoắn của ống dẫn nước, dẫn dầu khí bằng phương pháp này.
- Bồn bể áp lực: Thân bồn và nắp bồn được hàn bằng SAW để mối hàn kín và chịu áp.
- Đóng tàu: Các nhà máy dùng SAW để ghép các tấm tôn vỏ tàu khổ lớn.
- Tháp gió, cột thép: Các đoạn tháp hình trụ được hàn nối bằng đường hàn vòng tự động.
- Hàn đắp phục hồi: Thợ sửa chữa dùng SAW để đắp lại trục cán, bánh xe cẩu trục bị mòn.
7. Quy trình và thông số hàn hồ quang chìm
Một mối hàn hồ quang chìm đạt chất lượng phụ thuộc vào khâu chuẩn bị nhiều hơn khâu hàn. Máy hàn tự động sẽ lặp lại đúng những gì bạn cài đặt, kể cả sai sót.
7.1. Quy trình hồ quang chìm
- Chuẩn bị mép hàn: Thợ vát mép theo độ dày tấm, sau đó làm sạch gỉ, dầu và hơi ẩm trên mép hàn.
- Gá và hàn đính: Hai chi tiết được căn thẳng hàng, giữ khe hở đều và hàn đính cố định. Nếu cần, thợ gắn thêm tấm lót hoặc tấm dẫn ở đầu và cuối đường hàn.
- Cài đặt thông số: Người vận hành chọn đường kính dây, dòng hàn, điện áp và tốc độ xe hàn theo bảng bên dưới, sau đó chạy thử trên phôi thừa.
- Tiến hành hàn: Người vận hành đặt đầu dây đúng tâm rãnh, mở thuốc và bật máy. Trong lúc hàn, họ theo dõi đồng hồ dòng, áp và đảm bảo thuốc luôn phủ kín hồ quang.
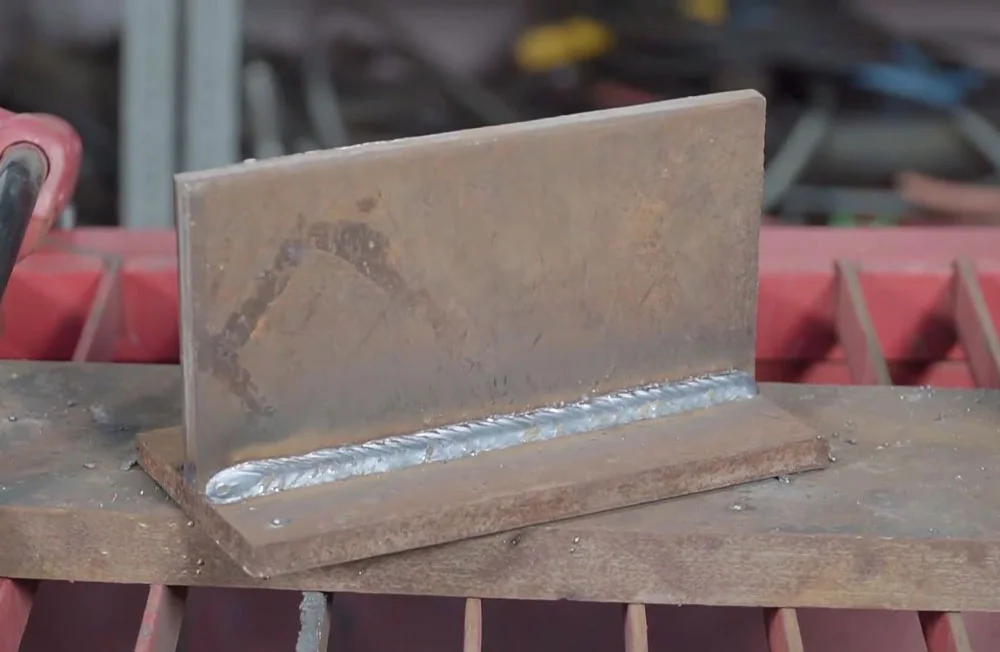
- Làm sạch và kiểm tra: Sau khi mối hàn nguội, thợ gõ xỉ, thu hồi thuốc và kiểm tra bề mặt. Với kết cấu quan trọng, mối hàn cần được kiểm tra thêm bằng siêu âm.
7.2. Bảng thông số tham khảo theo độ dày tấm
Bảng dưới đây là thông số khởi đầu cho mối ghép giáp mối thép cacbon thấp. Bạn nên hàn thử và điều chỉnh theo máy, loại thuốc và kiểu vát mép thực tế.
Độ dày tấm (mm) | Đường kính dây (mm) | Dòng hàn (A) | Điện áp (V) | Tốc độ hàn (cm/phút) |
|---|---|---|---|---|
| 6 | 3,2 | 400–500 | 30–32 | 50–60 |
| 10 | 4,0 | 550–650 | 32–34 | 40–50 |
| 16 (hàn 2 mặt) | 4,0–5,0 | 650–750 | 34–36 | 35–45 |
| Từ 20 trở lên (hàn nhiều lớp) | 5,0 | 700–850 | 34–38 | 30–40 |
*** Thông số mang tính chất tham khảo
Nguyên tắc chung khi chỉnh máy như sau. Tăng dòng hàn sẽ làm mối hàn ngấu sâu hơn. Tăng điện áp sẽ làm mối hàn rộng và dẹt hơn. Tăng tốc độ xe hàn sẽ làm mối hàn hẹp và nông hơn.
7.3. Lỗi thường gặp và cách khắc phục
Lỗi | Nguyên nhân thường gặp | Cách khắc phục |
|---|---|---|
| Rỗ khí | Thuốc hàn bị ẩm, mép hàn còn gỉ hoặc dầu | Sấy thuốc, làm sạch kỹ mép hàn |
| Nứt mối hàn | Mối hàn quá hẹp và sâu, thép dày nguội quá nhanh | Giảm dòng hoặc tăng áp, nung nóng sơ bộ thép dày |
| Lẫn xỉ | Không gõ sạch xỉ giữa các lớp hàn | Làm sạch xỉ trước khi hàn lớp tiếp theo |
| Cháy cạnh | Điện áp hoặc tốc độ hàn quá cao | Giảm điện áp hoặc giảm tốc độ xe |
| Đường hàn lệch | Dây không đúng tâm rãnh, ray hoặc phôi bị xê dịch | Căn lại đầu dây, cố định ray và phôi chắc chắn |
8. Máy hàn hồ quang chìm Jasic
Jasic hiện có 3 máy hàn hồ quang chìm dùng điện 3 pha 380V, đều có chu kỳ tải 100% và đi kèm xe hàn. Cả 3 máy còn có chế độ hàn que, nên xưởng có thể dùng nguồn để hàn tay khi không chạy xe hàn.
Model | Dòng hàn (A) | Điện áp hàn (V) | Đường kính dây (mm) | Công suất (KVA) | Chức năng |
|---|---|---|---|---|---|
| Jasic MZ1000 M308 | 100–1.000 | 20–50 | 3,2–5,0 | 52 | Hồ quang chìm, hàn que, thổi hồ quang |
| Jasic MZ-1000 M311 II (MAX20) | 50–1.000 | 20–50 | Xem trang sản phẩm | 54,5 | Hồ quang chìm, hàn que |
| Jasic MZ-1250 M312 II (MAX20) | 50–1.250 | 20–50 | 2–6 | 67,2 | Hồ quang chìm, hàn que (CC/CV) |
Nên chọn máy nào? Nếu xưởng hàn tấm từ 6 đến khoảng 20 mm, máy 1.000A như MZ1000 M308 hoặc MZ-1000 M311 II là đủ dùng. Nếu xưởng hàn thép rất dày hoặc cần dùng dây 6 mm để tăng năng suất, MZ-1250 M312 II là lựa chọn phù hợp hơn.
Xem thêm: Tất cả máy hàn hồ quang chìm
9. Câu hỏi thường gặp về hàn hồ quang chìm
9.1. Hàn hồ quang chìm hàn được thép dày bao nhiêu?
Hàn hồ quang chìm phù hợp nhất với thép từ khoảng 5 mm trở lên. Thép dày khoảng 10–16 mm có thể hàn một hoặc hai mặt, còn thép dày hơn sẽ được vát mép và hàn nhiều lớp.
9.2. Thuốc hàn hồ quang chìm có tái sử dụng được không?
Có. Phần thuốc chưa nóng chảy được thu hồi để dùng lại. Tuy nhiên, bạn nên lọc bỏ xỉ vụn và trộn thêm thuốc mới để giữ chất lượng mối hàn.
9.3. Hàn hồ quang chìm có hàn inox được không?
Có. Phương pháp này hàn được inox và thép hợp kim, miễn là bạn dùng dây hàn và thuốc hàn đúng chủng loại cho vật liệu đó.
9.4. Vì sao hàn hồ quang chìm ít khói và không chói mắt?
Lớp thuốc hàn che kín hoàn toàn hồ quang, nên ánh sáng, tia cực tím và phần lớn khói bị giữ lại bên dưới. Người vận hành vẫn cần kính bảo hộ và găng tay, vì xỉ và phôi sau hàn rất nóng.
Hàn hồ quang chìm là lựa chọn hiệu quả nhất khi xưởng cần hàn nhiều đường dài trên thép dày, với yêu cầu mối hàn ngấu sâu và ổn định. Phương pháp này không thay thế được hàn que hay MIG ở các mối hàn ngắn, nhiều tư thế. Nếu bạn đang cân nhắc đầu tư, hãy gọi 1900 9410 để kỹ sư Jasic tư vấn máy hồ quang chìm có thông số phù hợp với nhu cầu thực tế.
Tin Tức Liên Quan
Máy hàn TIG lạnh Jasic: Bảng giá & cách chọn 2026
Máy hàn TIG lạnh là dòng máy hàn được nhiều người dùng quan tâm hiện nay. Cùng theo dõi bài viết sau của jasic để nắm được bảng giá cũng như cách chọn máy phù hợp với công việc. Cùng theo dõi nhé! 1. ...
Cách hàn TIG inox mỏng đẹp, không bị thủng hay cong vênh
Cách hàn TIG inox mỏng là thông tin được nhiều người dùng quan tâm trong quá trình sử dụng. Cùng theo dõi bài viết sau của Weldcom để biết cách chỉnh máy, thao tác và những lưu ý trong quá trình sử ...
Tìm hiểu chi tiết máy hàn laser công nghệ cao
Máy hàn laser công nghệ cao đang được ứng dụng ngày càng rộng rãi trong ngành gia công kim loại nhờ khả năng tập trung năng lượng, tạo mối hàn chính xác và hạn chế biến dạng nhiệt. Với sự phát triển ...